




TEKNİK ANALİZ & TESİS ALTYAPISI
Yönetici Tezi: Çelik Direk İmalatında Yapısal Darboğazların Aşılması
Akıllı otoyol ağlarının, belediye elektrifikasyonunun ve telekom kulesi dağıtımlarının küresel ölçekte genişlemesi, çelik aydınlatma direkleri ve yüksek direkler için yapısal performans gereksinimlerini önemli ölçüde yükseltmiştir. Uzun konik sekizgen, çokgen veya konik direklerin (12 metre ila 14 metrenin üzerinde) imalatı, tek başına bir pres freni veya dikiş kaynak makinesi edinmekten çok daha fazlasını gerektirir.
Yüksek hacimli direk tesislerindeki gerçek operasyonel darboğaz, atölye altyapı planlaması, ağır çelik levha elleçleme ve ekipman hat düzenindedir. Senkronize vinç kaldırma kapasiteleri, özel alet fikstürleri ve sistematik malzeme akışı olmadan, üreticiler ciddi çevrim süresi gecikmeleri, transfer sırasında yapısal deformasyon ve güvenlik tehlikeleriyle karşı karşıya kalır. Üretim hattı mimarisini değerlendirmek, iş akışı metodolojilerini, vinç tonajlarını ve otomatik işleme aşamalarını analiz etmeyi gerektirir.
Endüstri Bağlamı: Birincil Operasyonel Sorun Noktaları
Özel aydınlatma direği üretimine geçen geleneksel çelik imalat tesisleri üç tekrarlayan mühendislik zorluğuyla karşılaşır:
1. Ağır Malzeme Elleçleme Riskleri
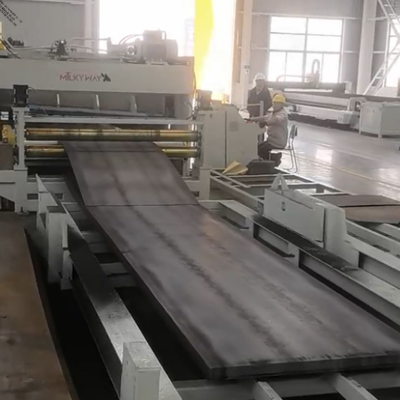
Uzun yamuk çelik levhalar (Q235A veya yüksek mukavemetli yapısal çelik) bükülmeden önce yüksek esneklik gösterir. Bu levhaların dilme, konik kesme ve bükme istasyonları arasında yetersiz vinçlerle taşınması, levha sarkmasına, konumlandırma yanlış hizalanmalarına ve ciddi işyeri güvenliği risklerine neden olur.
2. Bükme & Dikiş Kapatma Uyumsuzluğu
Yüksek tonajlı tandem CNC pres frenleri uzun konik şekiller oluşturduğunda, artık gerilim boyuna dikiş boşlukları oluşturur. Dikiş kapatma ve kapatma kaynak makinelerinde yeterli mekanik kavrama kuvveti olmadığında, eklem ofseti meydana gelir ve bu da kaynak nüfuziyet kusurlarına ve yeniden işleme neden olur.
3. Süreç Akışı Darboğazları
Kapı kesme, taban plakası robot kaynağı ve direk düzeltme gibi bireysel süreçlerin sürekli vinç kapsamı olmadan izole edilmesi, tesis zemini boyunca iş başında (WIP) tampon tıkanıklığına neden olur.
Karşılaştırmalı Metodolojiler: Tesis Düzeni & Üstten Elleçleme Stratejileri
Mühendislik yöneticileri, bir aydınlatma direği imalat tesisini tasarlarken veya yükseltirken iki farklı operasyonel yol arasında seçim yapmalıdır:
Rota A: Ayrık Manuel İş İstasyonları
Yerel hafif hizmet tipi vinçlerle genel imalat bölmelerine yayılmış bağımsız makineler üzerine kuruludur.
- Sermaye Harcaması: Düşük başlangıç makine kurulum maliyeti.
- Elleçleme Verimliliği: Düşük; sık manuel rigleme ve yeniden konumlandırma gerektirir.
- Yapısal Risk: Levha bükülmesi ve yüzey hasarı riski daha yüksek.
- Güvenlik Uyumluluğu: Manuel üstten manevralar sırasında yüksek savunmasızlık.
Rota B: Çift Üstten Vinçli Entegre Hat
Ağır hizmet tipi köprü vinçleri tarafından hizmet verilen yapılandırılmış doğrusal bölmeler boyunca otomatik işleme makinelerini entegre eder.
- Sermaye Harcaması: Tesis yapısı ve vinç portal sistemleri için daha yüksek başlangıç yatırımı.
- Elleçleme Verimliliği: Yüksek; bobin dilme işleminden son düzeltmeye kadar sürekli doğrusal transfer.
- Yapısal Risk: Minimal; kontrollü kaldırma, 12m–14m uzunluklar boyunca hizalamayı korur.
- Güvenlik Uyumluluğu: Özel üstten yük derecelendirmeli katı güvenlik protokol bölgeleri.
Atölye Vinç Kaldırma Altyapısı Parametreleri
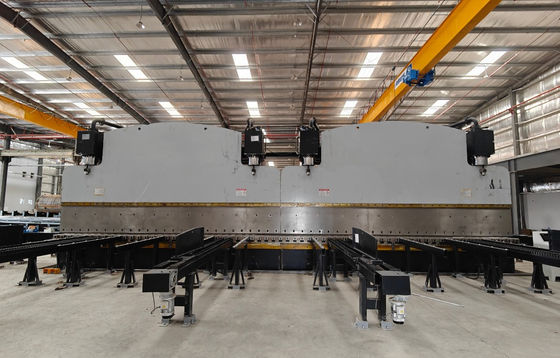
Etkili aydınlatma direği üretim ortamlarının önemli bir unsuru, üstten vinç konfigürasyonudur. Ağır çelik levha elleçleme, tandem pres fren yükleme ve yüksek direk montajı, özel atölye açıklıkları üzerinde çalışan sertifikalı üstten vinç sistemleri gerektirir.
| Ekipman Birimi / Operasyonel Bölge | Üstten Vinç Nominal Yük Kapasitesi | Güvenlik Uyarısı Standardı | Ekipman Entegrasyon Rolü |
|---|---|---|---|
| Ağır Makine & Form Yükleme Alanı | 16 t / 10 t | Katı Güvenlik Bölgesi İşaretlemesi: Üstten Vinç Yükleri Altında Zorunlu Boşluk | Ağır çelik bobinleri, devasa pres freni alet kalıplarını ve yüksek direk gövde montajlarını taşır. |
| Otomatik Üretim Hattı Atölye Alanı | 10 t / 6 t | Katı Güvenlik Bölgesi İşaretlemesi: Üstten Vinç Yükleri Altında Zorunlu Boşluk | Kesilmiş uzunlukta çelik levhaların ve boyuna dikiş kapatma kaynak hatlarının sürekli yüklenmesini destekler. |
| Montaj & Makine Servis Alanı | 10t / 5t | Katı Güvenlik Bölgesi İşaretlemesi: Üstten Vinç Yükleri Altında Zorunlu Boşluk | Ekipman montajını, fikstür hizalamasını ve alt montajların bakımını kolaylaştırır. |
Not: Yük derecelendirmeleri ve güvenlik protokolleri, doğrulanmış operasyonel atölye ortamı kurulumlarından doğrudan alınmıştır.

Tam Hat Entegrasyonu İçin Teknik Seçim Çerçevesi
Tam bir aydınlatma direği üretim tesisi planlarken, mühendislik ekipleri altı ardışık üretim aşamasında ekipman seçimini değerlendirmelidir:
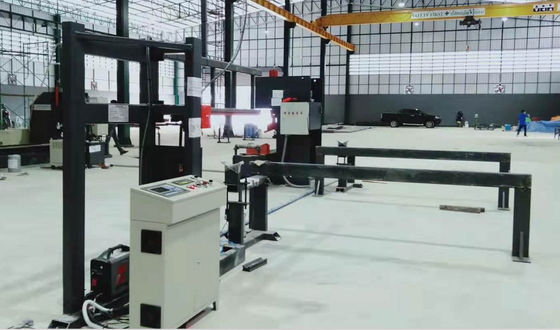
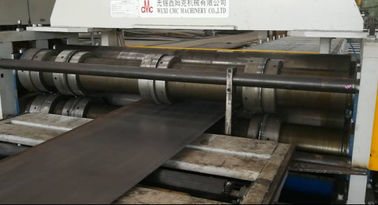
- Bobin İşleme & Konik Kesme: Malzeme deformasyonu olmadan tam ikizkenar yamuk boşlukları hazırlamak için özel bir Kesme-Uzunluk hattı veya çelik bobin dilme kurulumunu bir CNC konik kesme makinesiyle eşleştirin.
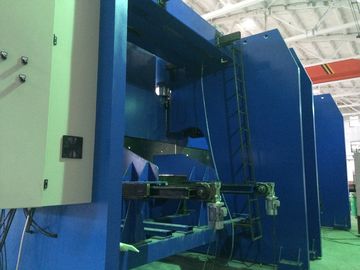
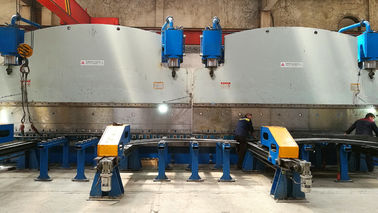
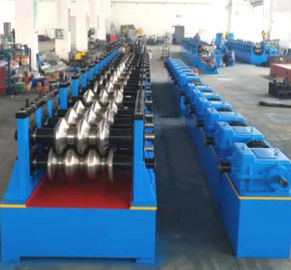
- Tandem CNC Bükme: 12m ila 14m konik sekizgen veya yuvarlak direkler için senkronize çok eksenli bükme yapabilen çift bağlantılı veya CNC tandem hidrolik pres frenleri kullanın.
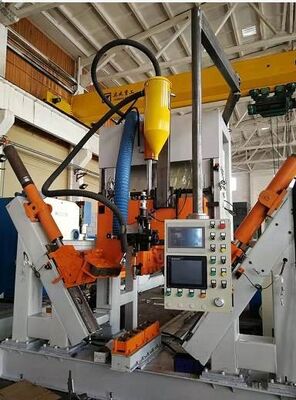
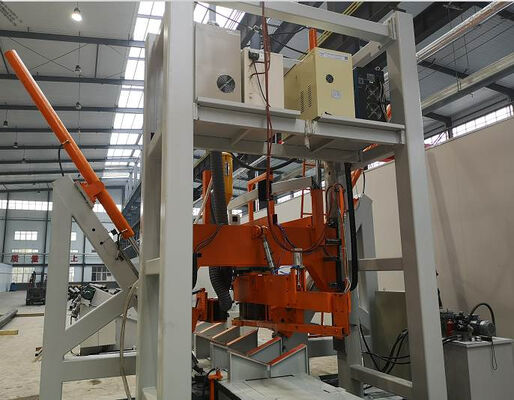
- Boyuna Dikiş Kapatma & Kaynaklama: Tam nüfuziyetli düz dikiş kaynaklarını sağlamak için Tozaltı Ark Kaynağı (SAW) veya Darbeli MIG işlemlerini kullanan otomatik direk kapatma kaynak makineleri uygulayın.
- Hidrolik Düzeltme & Yeniden Şekillendirme: Kaynak sonrası termal deformasyonu düzeltmek için kablosuz uzaktan kumandalı ağır kuvvetli hidrolik direk düzeltme makineleri kullanın.
- Kapı Çerçevesi Kesme: Hassas 360 derecelik servis kapısı kesme ve sürtünme delme işlemleri için CNC lazer veya plazma aydınlatma direği kapı kesme makineleri entegre edin.
- Flanş Taban Plakası Kaynağı: Direk kökündeki sağlam yapısal eklem bütünlüğünü sağlamak için robotik taban plakası kaynak iş istasyonları veya kaynak döndürücüleri kullanın.
Tesis Mühendislik Yöneticileri İçin Uygulanabilir Karar Kontrol Listesi
Hat ekipmanı yatırımlarını veya tesis düzeni şemalarını kesinleştirmeden önce, projenizi bu pratik uygulama çerçevesine göre değerlendirin:
- Vinç Kapasitesi Eşleştirme: Uzun 14m çelik direklerin çift noktalı kaldırılmasını sağlamak için üstten vinç raylarının çift vinçleri (örneğin, 16 t / 10 t veya 10 t / 6 t) desteklediğini doğrulayın.
- Güvenlik Bölgesi İşaretlemesi: Ağır makinelerin etrafında zemin işaretlerinin ve net üstten boşluk protokollerinin ("Üstten Vinç Yükleri Altında Durmak Yasaktır") uygulandığından emin olun.
- Tandem Senkronizasyonu: Bükme makinelerindeki CNC kontrolörlerinin uzun yataklar boyunca gerçek zamanlı hidrolik oransal valf senkronizasyonunu desteklediğini onaylayın.
- WIP Tampon Alanı: Malzeme elleçleme darboğazlarını önlemek için dikiş kaynaklama ve düzeltme istasyonları arasına yeterli zemin alanı ayırın.
Sonuç & Tesis Optimizasyonunda Sonraki Adımlar
Rekabetçi, yüksek verimli bir çelik aydınlatma direği imalat tesisi inşa etmek, atölye altyapısını, vinç kaldırma kapasitelerini ve makine entegrasyonunu uyumlu hale getiren bütünsel bir mühendislik yaklaşımı gerektirir. Malzeme elleçleme iş akışlarına, gelişmiş tandem pres fren ve otomatik dikiş kaynak ekipmanlarının yanı sıra öncelik vererek, üreticiler tutarlı ürün geometrisi ve yüksek verim elde edebilirler.
Hat genişletme veya mevcut aydınlatma direği üretim tesislerini modernize etme değerlendirmesi yapan endüstriyel mühendislik ekipleri için, Wuxi CMC Machinery Co.,Ltd gibi özel ekipman anahtar teslimi üreticileriyle danışmak, tesis tasarımını, hat düzenini ve makine seçimini optimize etmek için gereken teknik temeli sağlar.